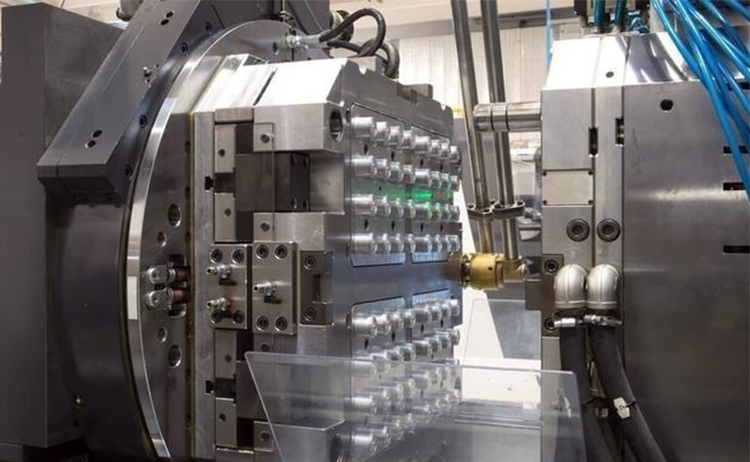
Temperaturenjeksiyon qəlibimüxtəlif nöqtələrdə qeyri-bərabərdir ki, bu da inyeksiya dövrünün zaman nöqtəsi ilə əlaqədardır. Qəlib temperaturu maşınının funksiyası temperaturu 2 dəqiqə və 2 max arasında sabit saxlamaqdır ki, bu da istehsal prosesi və ya boşluq zamanı temperatur fərqinin yuxarı və aşağı dalğalanmasının qarşısını almaq deməkdir. Aşağıdakı nəzarət üsulları qəlibin temperaturunu idarə etmək üçün uyğundur: Mayenin temperaturunu idarə etmək ən çox istifadə edilən üsuldur və nəzarət dəqiqliyi əksər vəziyyətlərin tələblərinə cavab verə bilər. Bu nəzarət üsulundan istifadə edərək, nəzarətçidə göstərilən temperatur qəlibin temperaturu ilə uyğun gəlmir; qəlibin temperaturu xeyli dərəcədə dəyişir, çünki qəlibə təsir edən istilik amilləri birbaşa ölçülməyib və bu amillər üçün kompensasiya edilməyib, o cümlədən inyeksiya dövrünün, inyeksiya sürətinin, ərimə temperaturunun və Otaq temperaturunun dəyişməsi. İkincisi, qəlibin temperaturunun birbaşa idarə olunmasıdır. Bu üsul qəlibin içərisinə yalnız qəlibin temperaturuna nəzarət dəqiqliyi nisbətən yüksək olduqda istifadə olunan temperatur sensoru quraşdırmaqdır. Qəlibin temperaturuna nəzarətin əsas xüsusiyyətlərinə aşağıdakılar daxildir: nəzarətçi tərəfindən təyin edilən temperatur qəlibin temperaturu ilə uyğundur; qəlibə təsir edən istilik amilləri birbaşa ölçülə və kompensasiya edilə bilər. Normal şəraitdə qəlib temperaturunun sabitliyi maye temperaturunu idarə etməklə müqayisədə daha yaxşıdır. Bundan əlavə, qəlib temperaturunun idarə edilməsi istehsal prosesinin idarə edilməsində daha yaxşı təkrarlanma qabiliyyətinə malikdir. Üçüncüsü birgə idarəetmədir. Birgə idarəetmə yuxarıda göstərilən metodların sintezidir, mayenin və qəlibin temperaturunu eyni vaxtda idarə edə bilər. Birgə idarəetmədə temperatur sensorunun qəlibdəki mövqeyi son dərəcə vacibdir. Temperatur sensorunu yerləşdirərkən soyutma kanalının forması, quruluşu və yeri nəzərə alınmalıdır. Bundan əlavə, temperatur sensoru enjeksiyon qəliblənmiş hissələrin keyfiyyətində həlledici rol oynayan bir yerə yerləşdirilməlidir. Bir və ya daha çox qəlib temperaturu maşınını enjeksiyon qəlibləmə maşını nəzarətçisinə qoşmağın bir çox yolu var. İşləmə qabiliyyəti, etibarlılıq və müdaxiləyə qarşı müqavimət baxımından rəqəmsal interfeysdən istifadə etmək ən yaxşısıdır.
İstilik balansıenjeksiyon qəlibiEnjeksiyon qəlibləmə maşını ilə qəlib arasındakı istilik keçiriciliyini idarə etmək, enjeksiyon qəliblənmiş hissələrin istehsalının açarıdır. Qəlibin içərisində plastikin (məsələn, termoplastikin) gətirdiyi istilik istilik şüalanması vasitəsilə qəlibin materialına və poladına ötürülür və konveksiya vasitəsilə istilik ötürmə mayesinə ötürülür. Bundan əlavə, istilik istilik şüalanması vasitəsilə atmosferə və qəlib bazasına ötürülür. İstilik ötürmə mayesi tərəfindən udulan istilik qəlib temperaturu maşını tərəfindən götürülür. Qəlibin istilik balansı aşağıdakı kimi təsvir edilə bilər: P=Pm-Ps. Burada P qəlib temperaturu maşını tərəfindən götürülən istilikdir; Pm plastik tərəfindən daxil edilən istilikdir; Ps qəlibin atmosferə yaydığı istilikdir. Qəlib temperaturunu və qəlib temperaturunun enjeksiyon qəliblənmiş hissələrə təsirini idarə etmək məqsədi Enjeksiyon qəlibləmə prosesində qəlib temperaturunu idarə etməyin əsas məqsədi qəlibi işçi temperaturuna qədər qızdırmaq və qəlib temperaturunu işçi temperaturunda sabit saxlamaqdır. Yuxarıdakı iki məqam uğurlu olarsa, enjeksiyon qəliblənmiş hissələrin sabit yüksək keyfiyyətini təmin etmək üçün dövr müddəti optimallaşdırıla bilər. Qəlib temperaturu səth keyfiyyətinə, axıcılığa, büzülməyə, inyeksiya dövrünə və deformasiyaya təsir edəcək. Qəlib temperaturunun həddindən artıq və ya qeyri-kafi olması müxtəlif materiallara fərqli təsir göstərəcək. Termoplastiklər üçün daha yüksək qəlib temperaturu adətən səth keyfiyyətini və axıcılığını yaxşılaşdıracaq, lakin soyutma müddətini və inyeksiya dövrünü uzadacaq. Daha aşağı qəlib temperaturu qəlibdəki büzülməni azaldacaq, lakin deformasiyadan sonra inyeksiya qəliblənmiş hissənin büzülməsini artıracaq. Termoset plastiklər üçün daha yüksək qəlib temperaturu adətən dövr müddətini azaldır və vaxt hissənin soyuması üçün tələb olunan vaxtla müəyyən edilir. Bundan əlavə, plastiklərin emalı zamanı daha yüksək qəlib temperaturu plastikləşmə müddətini də azaldacaq və dövrlərin sayını azaldacaq.
Yayımlanma vaxtı: 26 oktyabr 2021